Artykuł sponsorowany
Co w srebrze 925 decyduje o jakości lutu i wyglądzie po wykończeniu
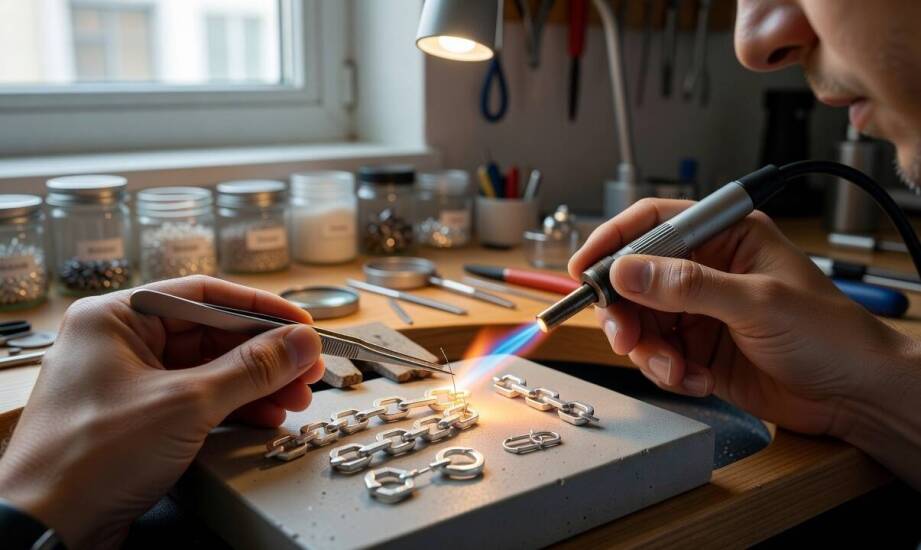
W produkcji seryjnej biżuterii zdarza się, że dwa pozornie identyczne elementy z tego samego gatunku srebra 925 zachowują się zupełnie inaczej podczas lutowania. Jeden łączy się równomiernie z minimalną ilością topnika, a drugi wymaga stałej korekty temperatury lub dodatkowego oczyszczenia powierzchni. Różnice te wynikają z subtelnych odchyleń w składzie stopu, poziomu zanieczyszczeń bądź wcześniejszej obróbki termicznej materiału. Zrozumienie tych mechanizmów ułatwia warsztatom jubilerskim unikanie kosztownych przestojów i odczuwalnie zmniejsza odsetek odrzutów na końcowym etapie wykańczania wyrobów.
Przeczytaj również: Przekształcenie gruntów rolnych na budowlane: jak geodeta może pomóc w uzyskaniu zgody na zmianę przeznaczenia działki
Jak domieszki zmieniają zwilżanie i rozpływ lutu?
Srebro próby 925 zawiera 92,5% czystego kruszcu oraz 7,5% dodatków, którymi najczęściej są atomy miedzi. Miedź nadaje stopowi odpowiednią twardość i wyższą odporność na zarysowania, lecz jednocześnie przyspiesza proces utleniania podczas nagrzewania oraz reaguje z siarką obecną w powietrzu. Nadmiar lub nierównomierny rozkład tego pierwiastka podnosi skłonność do tworzenia tlenków. Taka mikroskopijna powłoka utrudnia prawidłowe zwilżanie powierzchni przez lut oraz skutecznie ogranicza jego swobodny rozpływ w szczelinie łączonej. Zmusza to rzemieślnika do zastosowania agresywniejszego topnika, który zdoła rozpuścić powstałe zanieczyszczenia termiczne.
Przeczytaj również: Jak projekt domu zmienia późniejszy koszt budowy na działce w Małopolsce
Skład materiału rzadko opiera się wyłącznie na dwóch podstawowych metalach. Huty i producenci celowo wprowadzają dodatki technologiczne, aby ułatwić dalszą obróbkę i zapobiec ciemnieniu. Dobrym przykładem jest cynk, który w starannie dobranych proporcjach działa jako skuteczny reduktor tlenu i chroni strukturę przed uszkodzeniami. Zupełnie inaczej zachowują się przypadkowe zanieczyszczenia poprodukcyjne. Śladowe ilości ołowiu to problematyczne domieszki, które zatruwają stop lutowniczy i powodują powstawanie kruchych, pękających pod obciążeniem połączeń.
Przeczytaj również: Recykling przekładek tekturowych: jak dbać o środowisko po zakończeniu użytkowania?
W powtarzalnej produkcji B2B takie niespójności materiałowe zmuszają zakłady do ciągłej zmiany parametrów i wydłużają czas montażu. Odpowiednio wyselekcjonowane półfabrykaty do biżuterii ze srebra ułatwiają zachowanie powtarzalności w procesie łączenia. Gdy kruszec reaguje w sposób stabilny i przewidywalny, wystarczy delikatnie skorygować rodzaj lutu, ustawienia płomienia palnika lub samą kolejność operacji, bez ryzyka zniszczenia całej partii produkcyjnej.
Dlaczego polerowanie ujawnia wcześniejsze błędy w stopie?
Etap agresywnego polerowania i nakładania powłok galwanicznych bezbłędnie obnaża wady ukryte głęboko w strukturze metalu. Srebro w stanie płynnym łatwo pochłania tlen z otoczenia. Podczas krzepnięcia gaz ten próbuje dynamicznie wydostać się na zewnątrz, co tworzy tak zwaną porowatość gazową. Uszkodzenia te pojawiają się jako drobne, matowe wgłębienia bezpośrednio po wypolerowaniu detalu. Próba ich mechanicznego zeszlifowania najczęściej odsłania jedynie kolejne warstwy wewnętrznych porów, niszcząc pierwotną geometrię biżuterii.
Równie powszechnym problemem w warsztatach jest firescale, czyli głębokie utlenienie miedzi. Zjawisko to występuje podczas długotrwałego podgrzewania stopu bez wystarczającej osłony chemicznej. Tlenki miedzi tworzą ciemną lub czerwonawą warstwę podpowierzchniową, którą bardzo trudno usunąć bez drastycznego pocienienia profilu elementu. Różnice w gęstości i twardości wynikające z nierównomiernego rozkładu domieszek sprawiają dodatkowo, że wybrane sekcje nabierają idealnego lustrzanego połysku, podczas gdy reszta powierzchni pozostaje matowa.
Reakcja na procesy takie jak rodowanie czy złocenie również bywa problematyczna, gdy baza wykazuje silne odchylenia chemiczne. Pory i tlenki skutecznie zaburzają przyczepność powłok, prowadząc do ich łuszczenia się w trakcie eksploatacji. Aby uniknąć takich wad, produkcja rzemieślnicza musi odbywać się z zachowaniem powtarzalnych parametrów stopu, co minimalizuje odrzuty galwaniczne. Hurtownia Silverina rygorystycznie podchodzi do weryfikacji komponentów przed wprowadzeniem ich na rynek hurtowy. Kontrola dostaw sprawia, że zakłady jubilerskie otrzymują zapięcia i łańcuchy o przewidywalnym zachowaniu w kontakcie z chemią warsztatową.
W profesjonalnym wytwórstwie liczy się w głównej mierze niezmienna reakcja surowca na wszystkie etapy obróbki termicznej i mechanicznej. Deklarowana próba 925 nie gwarantuje identycznych właściwości fizycznych, jeśli proporcje drobnych domieszek, zawartość tlenu lub profil nagrzewania znacząco różnią się pomiędzy partiami. Utrzymanie rygorystycznego reżimu technologicznego oraz korzystanie z jednorodnych półproduktów pozwala firmom utrzymać wysoką przepustowość bez konieczności zgadywania, jak dany stop zachowa się pod palnikiem lutowniczym.
Kategorie artykułów
Polecane artykuły

Jakie składniki aktywne w preparatach trychologicznych są najbardziej efektywne?
Co naprawdę buduje wartość megaukładu technicznego: integracja, automatyka i możliwość dalszej eksploatacji

Rola audytu bezpieczeństwa aplikacji w planowaniu strategii odzyskiwania danych po ataku
